


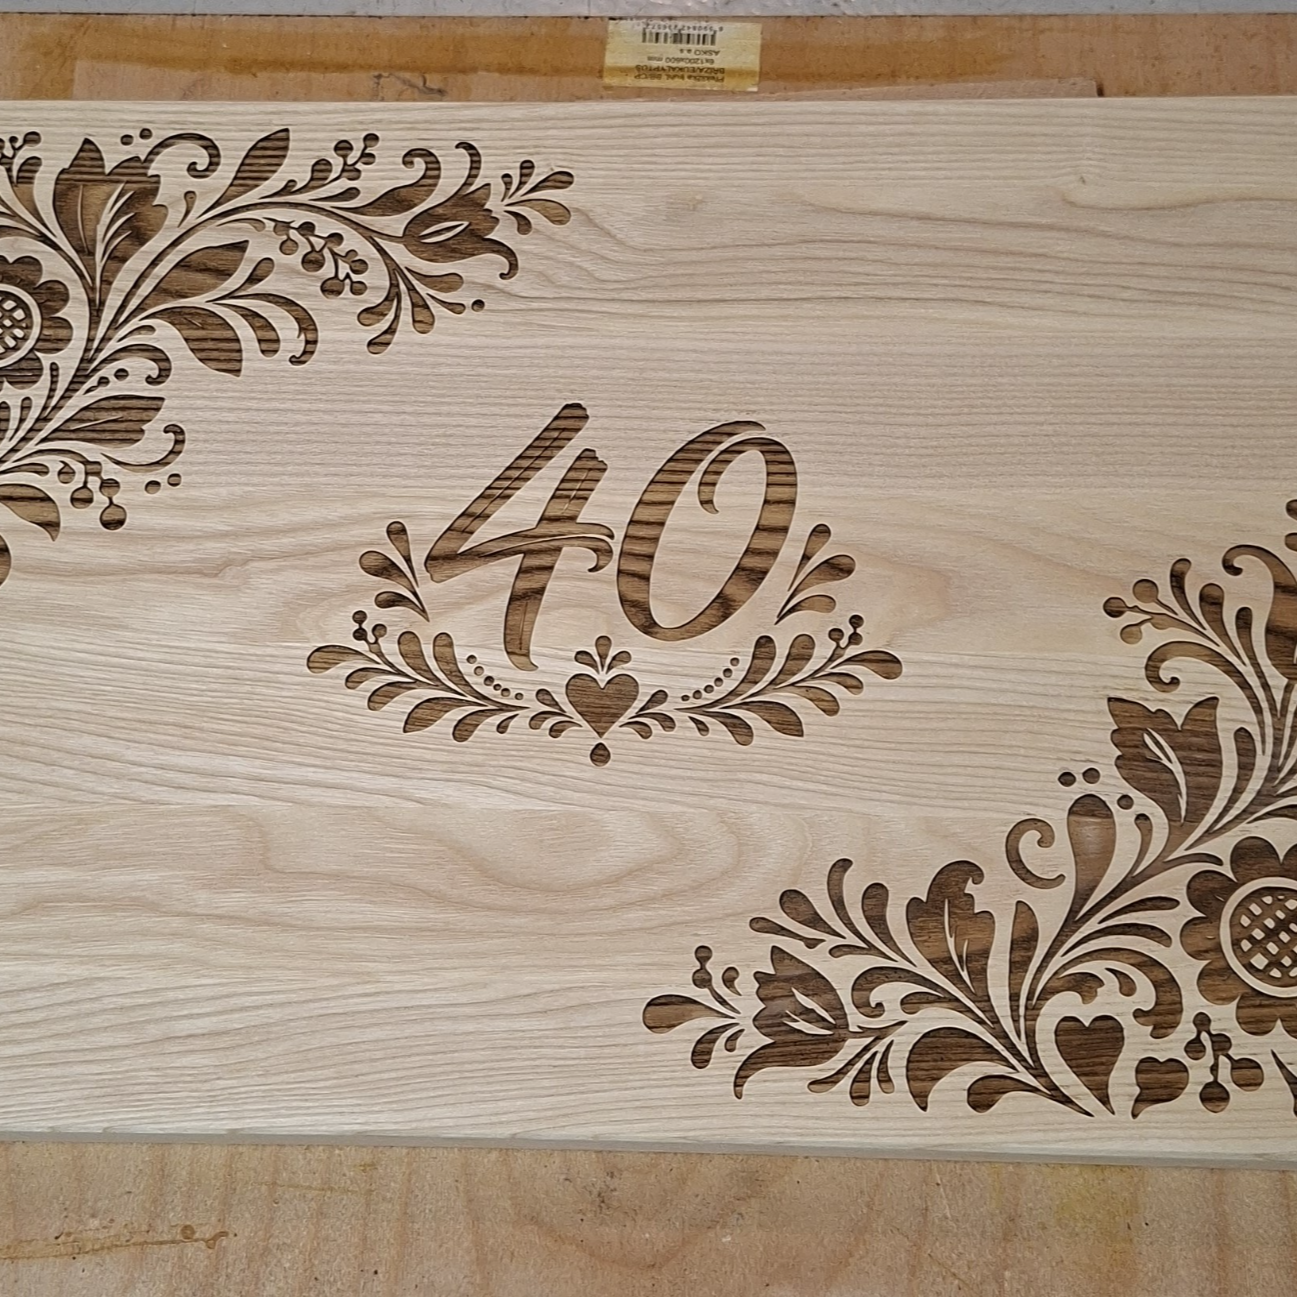

Bois de frêne
Gravure laser en bois de frêne - Planche à découper

Machine : laser CO₂ xTool P3 80W
Matériau : Bois de frêne massif
Taille de la pièce : 450 × 300 mm

Paramètres du laser :
• Puissance : 80 %
• Vitesse : 800 mm/s
• Densité de raies : 250 lignes/cm
• Passes : 1
• Durée de gravure : environ 1 h 05 min
• Buse à air amovible : retirée lors de la gravure

Avec ces réglages, la profondeur de gravure dépassait environ 1 mm. En raison de la gravure relativement profonde, une décoloration thermique visible et des marques de brûlure sont apparues autour de certaines zones gravées.

Post-traitement :
La surface a été poncée avec du papier abrasif grain 220-240 pour enlever les marques de brûlure et nettoyer les bords gravés.

Traitement final de surface :
Cire d’huile naturelle sans danger alimentaire, adaptée aux produits de cuisine en bois et aux surfaces en contact avec les aliments.

Note :
Les résultats peuvent varier selon la densité, la teneur en humidité, l’orientation du grain et l’état de surface du bois de frêne.
MachineP3(Laser au dioxyde de carbone · 80W)
Mode de traitementTraitement de la plateforme de levage
Type de traitementGravure
Épaisseur10mm
ParamètresVersion : 2.0.0
1
Précautions
 Portez des lunettes correspondant à la longueur d’onde de la source lumineuse
Lorsque vous utilisez des couvercles ouverts ou des dispositifs ouverts, veillez à porter des lunettes laser correspondant à la longueur d’onde de la source lumineuse. Différentes sources lumineuses (lumière bleue/infrarouge/CO2/UV) ont différentes longueurs d’onde ; veuillez faire attention à savoir si la longueur d’onde protégée par les lunettes correspond à celle du laser ;
 Avant de couper, assurez-vous que l’équipement d’extinction est bien en place
Avant de commencer la coupe, placez l’extincteur ou la couverture au CO2 à moins d’un mètre de l’équipement, dans un endroit facilement accessible. Les matériaux combustibles tels que le bois et l’acrylique comportent un risque d’inflammation.
 Les matériaux inflammables doivent être placés près de la sortie d’échappement de la fumée
Les matériaux inflammables tels que le bois, le papier et les tissus doivent être placés près de la sortie d’échappement, afin que les étincelles et la fumée générées lors du traitement puissent être rapidement éliminées, réduisant ainsi le risque d’enflammement.
 Manipulation lorsqu’une alarme de flamme apparaît
Si une alarme de flamme se déclenche lors du traitement de matériaux inflammables tels que le contreplaqué, l’acrylique ou le maillage polyester : arrêtez immédiatement le traitement, maintenez le fonctionnement de la fumée d’échappement, et n’ouvrez le couvercle qu’après avoir confirmé qu’il n’y a pas de flamme nue. N’ouvrez pas directement le couvercle pour favoriser l’allumage.
 Prévenir les brûlures à haute température après le traitement
Les matériaux fraîchement transformés et les découpes sont très chauds ; veuillez attendre que le refroidissement soit portez des gants pour ramasser les pièces ; ne les touchez pas directement.
🔔 Conseils de traitement
Les matériaux doivent être nettoyés après le traitement
La poussière et la saleté peuvent rester à la surface après gravure ou découpe ; essuyez avec un chiffon doux ou de l’eau propre, et utilisez un nettoyant neutre si nécessaire pour améliorer significativement l’apparence du produit final.
Cirage et entretien des produits en bois finis
Les produits en bois fini peuvent être cirés ou secoués avec de l’huile de cire à bois pour éviter l’humidité et les taches et améliorer l’apparence de leur texture.
Poncer la surface avant et après la gravure
Poncez la surface du bois avant et après la gravure pour obtenir de meilleurs résultats.
Ces paramètres ont-ils fonctionné ?Aucun résultat pour le moment
Personne n'a encore partagé de résultat. Soyez le premier à informer les autres makers si ces paramètres ont fonctionné.
Matériaux similaires

3mm
Bois de frêne
Machines
F2 Ultra UV
Paramètres testés1
 Testé par xTool

solid ash
MachinesS1 (Lumière bleue 20W)
ModeTraitement sur plaque de base
TypeGraver

0

0.5mm
LSA Dual Layer Teakwood/Ash Cut
MachinesP2S (CO2 55W)
ModePanneau alvéolé
TypeCouper

0

LSA Dual Layer Teakwood/Ash Engrave
MachinesP2S (CO2 55W)
ModePanneau alvéolé
TypeGraver
0

3mm
3mm Cendres Sperrholz
Machines
F1 UltraF1 LiteD1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
Paramètres testés128
Testé par xTool
3mm
3mm blanc cendres
Machines
F1 UltraF1 LiteM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
Paramètres testés129
Testé par xTool
6mm
6mm Contreplaqué de frêne
Machines
F1 UltraF1 LiteM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
Paramètres testés105
Testé par xTool
3mm
Bois de Xylosma
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
3mm
Bois d'érable
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
3mm
Bois de cyprès
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
Bois de paulownia
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
3mm
Tilleul
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
3mm
Bois de bouleau
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
3mm
Bois de métaséquoia
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
3mm
Bois technologique
Machines
F2 Ultra UVM2P2S
Paramètres testés18
Testé par xTool
3mm
Chêne rouge
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
3mm
Chêne blanc
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
3mm
Bois de cerisier
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
3mm
Bois de caoutchouc
Machines
F2 Ultra UV
Paramètres testés1
Testé par xTool
Bois de hêtre carbonisé
Machines
F1 UltraF2 UltraF1 LiteF2F2 Ultra UVM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2SP3
Paramètres testés121
Testé par xTool