

Bosco di betulla
MacchinaS1(Luce blu · 20W)
Modalità di elaborazioneProcesso sulla piastra di base
Tipo di lavorazioneIncisione
Spessore3mm
Colore del materialeMarrone
ImpostazioniVersione: 2.0.0
0
Precauzioni
 Indossa occhiali protettivi che corrispondano alla lunghezza d'onda della sorgente luminosa
Quando si utilizza coperture aperte o dispositivi di tipo aperto, assicurati di indossare occhiali laser che corrispondano alla lunghezza d'onda della sorgente luminosa. Diverse sorgenti luminose (luce blu/infrarosso/CO2/UV) hanno lunghezze d'onda diverse; si prega di prestare attenzione se la lunghezza d'onda protetta dagli occhiali corrisponde a quella del laser;
 Prima di tagliare, assicurati che l'attrezzatura per estinzioni sia in posizione
Prima di iniziare il taglio, posiziona l'estintore o la coperta a CO2 entro un metro dall'attrezzatura in un luogo facilmente accessibile. Materiali combustibili come legno e acrilico comportano il rischio di accensione.
 I materiali infiammabili devono essere posizionati vicino all'uscita di fumo
Materiali infiammabili come legno, carta e tessuti devono essere posizionati vicino all'uscita di scarico, così che scintille e fumo generati durante la lavorazione possano essere rimossi rapidamente, riducendo il rischio di accensione.
 Gestione quando appare un allarme fiamma
Se si attiva un allarme di fiamma durante la lavorazione di materiali infiammabili come compensato, acrilico o rete di poliestere: interrompi immediatamente la lavorazione, mantieni il funzionamento di scarico del fumo e apri il coperchio solo dopo aver verificato che non ci sia fiamma aperta. Non aprire direttamente il coperchio per favorire l'accensione.
 Prevenire ustioni ad alta temperatura dopo la lavorazione
I materiali e i tagli appena lavorati sono molto caldi; si prega di aspettare che si raffreddi o indossare i guanti per raccogliere i pezzi; non toccarli direttamente.
🔔 Suggerimenti di lavorazione
Ispezione a livello di materiale
Il compensato e l'MDF sono soggetti a deformazioni dovute all'umidità, e i materiali metallici sono suscettibili alla deformazione sotto la forza. Prima di lavorare, verificare che la superficie sia piatta e, se necessario, appiattire o sostituire il materiale; altrimenti, la messa a fuoco potrebbe spostarsi e portare a tagli incompleti e a una profondità di incisione irregolare.
I materiali devono essere puliti dopo la lavorazione
Dopo incisione/taglio, polvere e sporco possono rimanere sulla superficie; si pulisce con un panno morbido o acqua pulita e si utilizza un detergente neutro se necessario per migliorare significativamente il prodotto finale.
Accendi l'ausilio d'aria per migliorare il taglio
Attivare l'Air-Compress Assist scaccia via scorie e polvere, sopprime le fiamme e provoca tagli più puliti e meno bordi bruciati; riduce anche il fumo durante la scultura.
Queste impostazioni hanno funzionato?Nessun risultato al momento
Nessuno ha ancora condiviso un risultato. Sii il primo a far sapere agli altri maker se queste impostazioni hanno funzionato.
Materiali simili

3mm
Legno di betulla
Macchine
F2 Ultra UV
Impostazioni testate1
 Testato da xTool

3mm
birch plywood
MacchineM2 (Luce blu 20W)
ModalitàStampa e poi taglia
TipoTaglia

0

5.5mm
Birch Plywood
MacchineS1 (Lucciola blu 40W)
ModalitàUso unità di alimentazione
TipoTaglia

1

5.5mm
birch plywood
MacchineS1 (Lucciola blu 40W)
ModalitàUso unità di alimentazione
TipoIncisione Linea
1

3mm
birch
MacchineF2 Ultra UV (Luce ultravioletta 5W)
ModalitàLavorazione su superficie liscia
TipoIncisione

1

3mm
Plywood di betulla da 3mm
Macchine
F1 UltraF2 UltraF1 LiteF2F2 Ultra UVM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2SP3
Impostazioni testate154
Testato da xTool
6mm
Plywood di betulla da 6mm
Macchine
F1 UltraF2 UltraF1 LiteF2F2 Ultra UVM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2SP3
Impostazioni testate151
Testato da xTool
12.7mm
Birch Wood
MacchineM2 (Luce blu 20W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

1
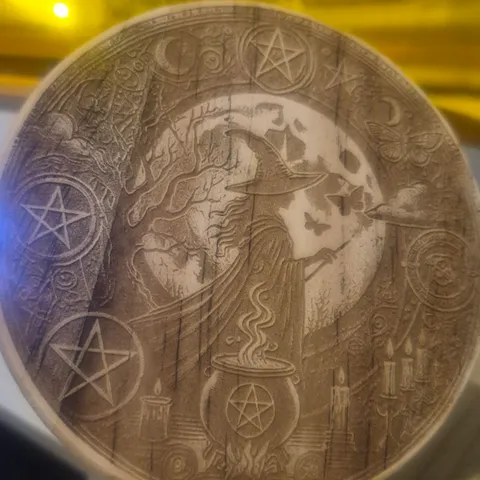
4.04mm
natural birch wood plywood
MacchineM2 (Luces blu 10W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

0

1mm
birch wood plywood bookmark
MacchineF2 (luce blu 15W)
ModalitàLavorazione su piastra di base
TipoTaglia

0

1mm
natural birch wood plywood
MacchineF2 (luce blu 15W)
ModalitàLavorazione su piastra di base
TipoTaglia
0

3mm
birch wood plywood board
MacchineP3 (CO2 80W)
Modalitàelaborazione di piattaforme elevabili
TipoIncisione

0

3mm
baltic birch plywood
MacchineS1 (Lucciola blu 40W)
ModalitàLavorazione su piastra di base
TipoTaglia

1

3mm
light birch plywood
MacchineM2 (Luce blu 20W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

0

3mm
light birch plywood
MacchineM1 (Luces blu 10W)
ModalitàLavorazione su piastra di base
TipoTaglia

0
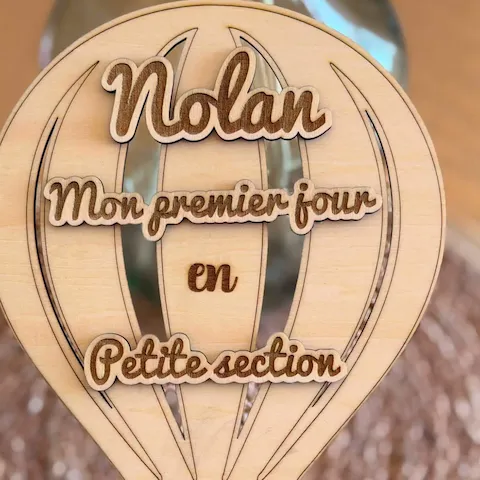
3mm
light birch plywood
MacchineM1 (Luces blu 10W)
ModalitàLavorazione su piastra di base
TipoTaglia
0

6mm
Maple Birch Plywood
MacchineS1 (Lucciola blu 40W)
ModalitàLavorazione su piastra di base
TipoIncisione

0

4mm
birch ply
MacchineS1 (Luces blu 10W)
ModalitàLavorazione su piastra di base
TipoTaglia
0

4mm
birch ply
MacchineS1 (Luces blu 10W)
ModalitàLavorazione su piastra di base
TipoIncisione Linea
0

12.7mm
Birch Wood3
MacchineM2 (Luce blu 20W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

0