


パインウッド
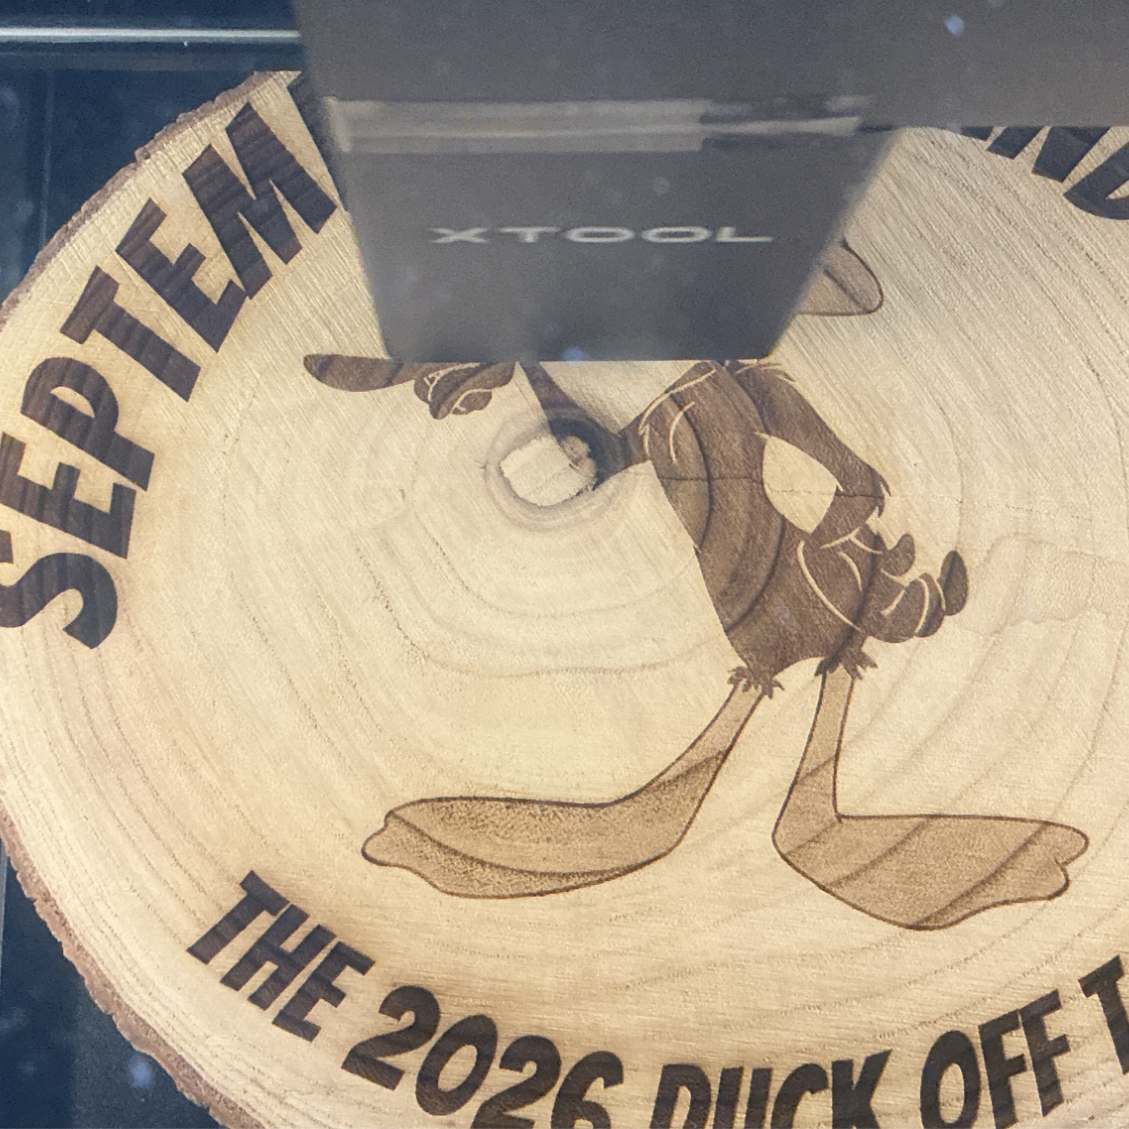
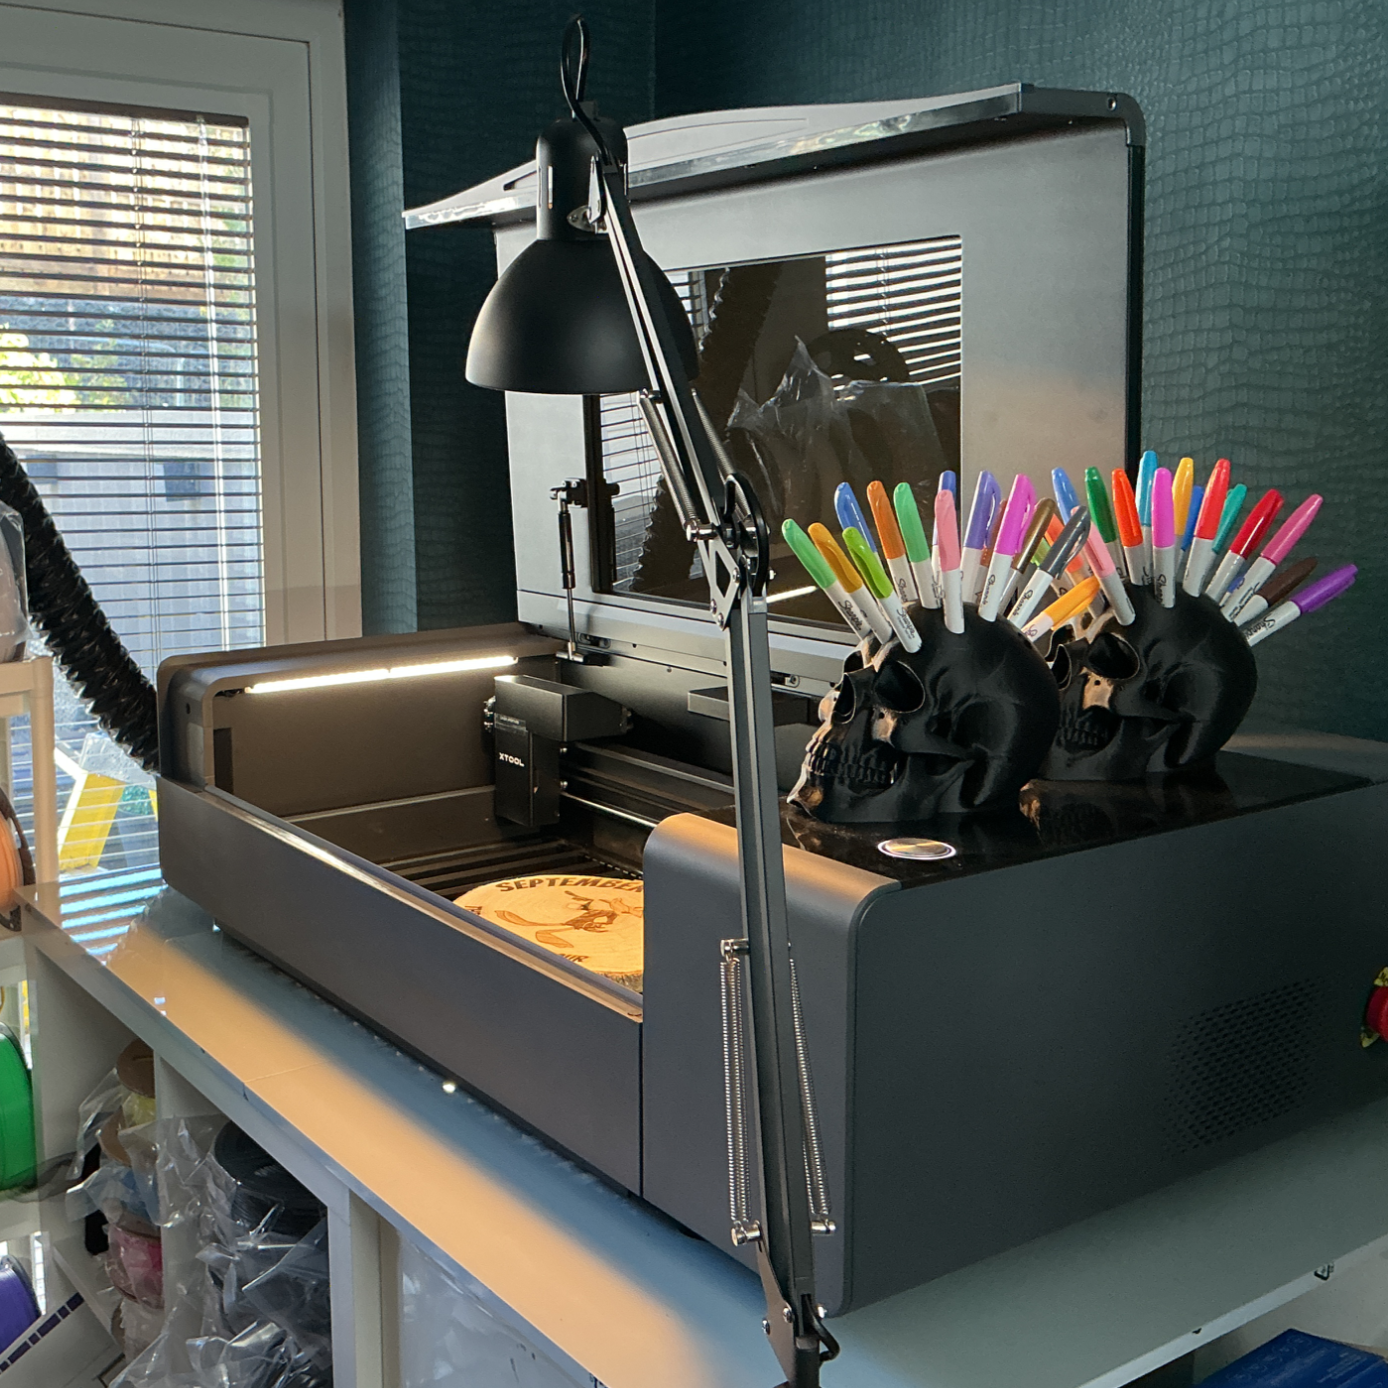
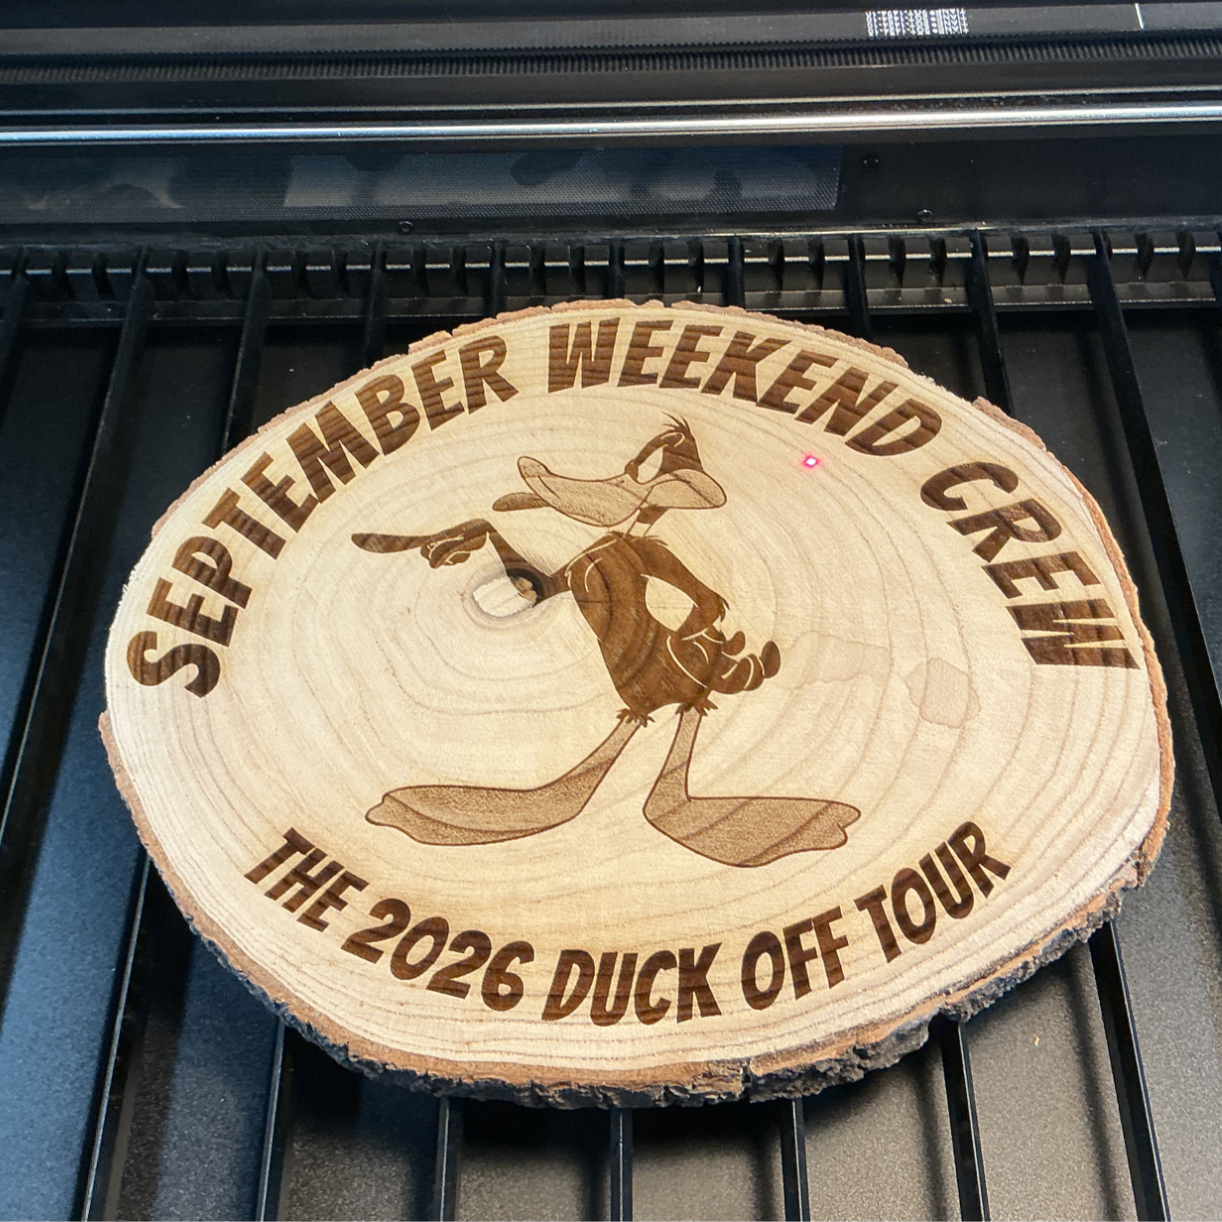
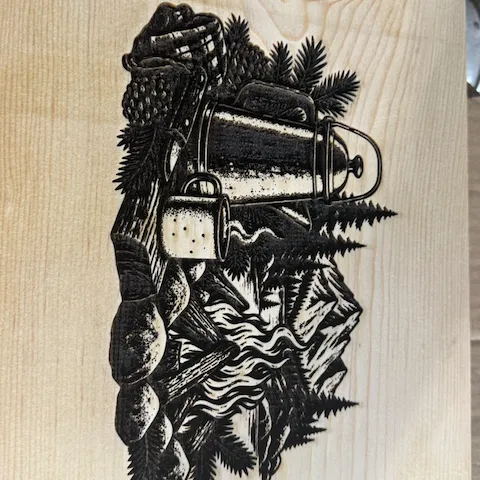
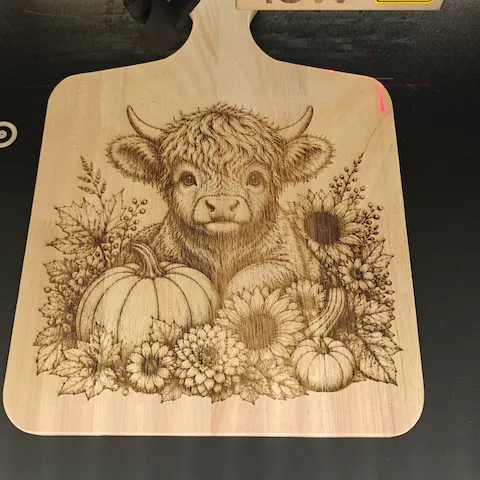
これは私の新しいP2Sレーザーで初めての本格的なプロジェクトです...素晴らしいレーザーです...使いやすさも強くおすすめします...!!これはログプレートで、スコットランドのアバディーン郊外にある私たちのグループ『Family September Weekend Holiday』の写真に掲載されます。約1時間45分かかりました...しかし、木材が焦げないように複数回のパスをやりたかったのです。全体的に非常に満足しています...保護のためにマットクリアコートスプレーを1、2回塗る予定です。
マシンP2S(二酸化炭素レーザー · 55W)
処理モードベーシスプレート上の処理
加工タイプ彫刻
厚さ21mm
素材の色ブラウン
ブランド/サプライヤーLocal seller
設定バージョン: 2.0.0
0
注意事項
 処理プロセス全体にスタッフが常駐し、プロセスを監督しなければなりません
レーザー処理中は、誰かが機器の近くに配置されていなければなりません。機械から離れることは厳しく禁止されています。 物質は高いエネルギー密度で突然発火し、炎は現れてから数秒で広がることが多いです。誰もいない状態では、すぐに電源を切って消火できず、機器が燃えたり火災が起こったりする可能性があります。
 排煙浄化装置を起動してから初めてプロセスを開始
処理前に、まず排煙や空気清浄機を稼働させ、パイプラインが曲がったり詰まっていないか確認してください。 レーザー処理で発生する煙や粉塵には有害な粒子や刺激性ガスが含まれており、長期吸入は呼吸器を損傷する可能性があります。 煙の蓄積はレンズを汚染し、光経路を減衰させ、処理品質に影響を与えることもあります。
 光源の波長に合ったゴーグルを着用してください
オープンカバーやオープンタイプの機器を使用する際は、光源の波長に合ったレーザーゴーグルを必ず着用してください。 異なる光源(青色光/赤外線/CO2/UV)は異なる波長を持っています。ゴーグルで保護されている波長がレーザーと一致しているかどうかに注意してください。
 切断前に、消火装置が設置されているか確認してください
切断を始める前に、CO2消火器やブランケットを機器から1メートル以内のアクセスしやすい場所に置いてください。 木材やアクリルなどの可燃性材料は発火のリスクがあります。
 可燃性の物質は排煙口の近くに置くべきです
木材、紙、布などの可燃性材料は排気口の近くに置くべきで、処理中に発生した火花や煙を迅速に除去し、発火のリスクを減らします。
 炎知覚が発生した際の対応
合板、アクリル、ポリエステルメッシュなどの可燃性物質の処理中に炎アラームが作動した場合は、直ちに処理を停止し、排煙の操作を維持し、開火がないことを確認するまで蓋を開けないでください。発火を促すために蓋を直接開けないでください。
 加工後の高温焼けを防ぐ
新たに加工された材料や切り口は非常に熱いため、冷却を待つか手袋を着用して部品を拾ってください。直接触らないでください。
🔔 加工のヒント
焦げ跡を減らすために複数回の低出力パス
切開を改善するためにエアアシストをオンにしてください
エアコンプレスアシストをオンにするとスラグやホコリが吹き飛ばされ、炎が抑制されるため、切り口がきれいになり、焦げたエッジが減ります。また、彫刻中の煙も減らします。
マットなクリアコートスプレーで木材をシールしてください
これらの設定はうまくいきましたか?まだ結果はありません
まだ誰も結果を共有していません。最初に共有して、他のメーカーにこれらの設定が有効かどうか知らせましょう。
類似の材料

ニス塗りの松
マシン
F1 UltraF1 LiteM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
テスト済み設定70
 xToolテスト済み

15mm
白く塗装された松材
マシン
F1 UltraF1 LiteM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
テスト済み設定103
xToolテスト済み
15mm
黒い塗装の松材
マシン
F1 UltraF1 LiteM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
テスト済み設定103
xToolテスト済み
15mm
木の色を塗ったパイン材
マシン
F1 UltraF1 LiteF2 Ultra UVM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
テスト済み設定288
xToolテスト済み
10mm
Pine Wood
マシンM2 (ブルーライト 10W)
モード平らな面上でのレーザー加工
タイプ彫刻

0
10mm
Pine Wood
マシンP3 (CO2 80W)
モードリフトプラットフォーム処理
タイプ彫刻

1

10mm
Pine Wood
マシンM2 (ブルーライト 10W)
モード平らな面上でのレーザー加工
タイプ彫刻

0

15mm
Pine Wood
マシンM2 (ブルーライト 10W)
モード平らな面上でのレーザー加工
タイプ彫刻

0

5mm
Pine Wood
マシンF2 Ultra UV (紫外線ライト 5W)
モード平らな面上での工程
タイプ彫刻

2

18.45mm
Pine Wood
マシンM2 (ブルーライト 10W)
モード平らな面上でのレーザー加工
タイプ彫刻

0

10mm
Pine Wood
マシンM2 (ブルーライト 10W)
モード平らな面上でのレーザー加工
タイプ彫刻
0

10mm
Pine Wood
マシンF1 Ultra (ブルーライト 20W)
モード平らな面上での工程
タイプ彫刻

1

20mm
Pine Wood
マシンS1 (ブルーライト 40W)
モード底板上での工程
タイプ彫刻
2
39.2mm
Pine Wood
マシンS1 (ブルーライト 40W)
モード底板上での工程
タイプ彫刻
2

10mm
Pine Wood
マシンM2 (ブルーライト 10W)
モード平らな面上でのレーザー加工
タイプ彫刻

3

10mm
Pine Wood
マシンM1 Ultra (ブルーライト 10W)
モード平らな面上でのレーザー加工
タイプ彫刻
1

18mm
Pine Wood
マシンF2 Ultra UV (紫外線ライト 5W)
モード平らな面上での工程
タイプ彫刻
4

10mm
Pine Wood
マシンD1 Pro (ブルーライト 20W)
モード平らな面上での工程
タイプ彫刻

3

pine wood
マシンS1 (ブルーライト 40W)
モード底板上での工程
タイプスコア

5

pine wood
マシンS1 (ブルーライト 40W)
モード底板上での工程
タイプスコア
5