

Pino
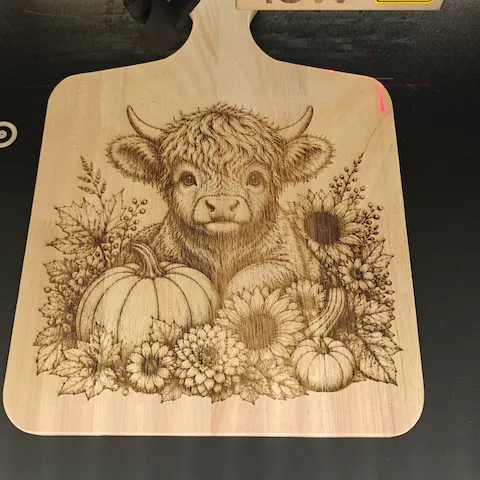
60 di potenza, 80 di velocità su un P3. Ho carteggiato il pezzo, inciderò sotto un nome "man cave", poi il taglio a misura e la rifinitura con una finitura epossidica trasparente.
MacchinaP3(Laser a diossido di carbonio · 80W)
Modalità di elaborazioneElaborazione della piattaforma di sollevamento
Tipo di lavorazioneIncisione
Spessore10mm
Colore del materialeGiallo
ImpostazioniVersione: 2.0.0
2
Precauzioni
 Il personale deve essere presente durante tutto il processo di elaborazione per supervisionare il processo
Durante la lavorazione laser, qualcuno deve essere posizionato vicino all'apparecchiatura; è severamente vietato lasciare la macchina. I materiali possono improvvisamente incendiarsi con un'alta densità energetica, e le fiamme spesso impiegano solo pochi secondi dalla comparsa per diffondersi. Senza nessuno presente, non si può interrompere immediatamente l'alimentazione per spegnere l'incendio, rischiando di causare incendi o incendi delle apparecchiature.
 Avviare il processo solo dopo aver attivato il dispositivo di purificazione del fumo
Prima di lavorare, accendi prima lo scarico di fumo o il purificatore d'aria e verifica che la tubazione non sia piegata o ostruita. Il fumo e la polvere generati dal trattamento laser contengono particelle nocive e gas irritanti, e l'inalazione a lungo termine può danneggiare le vie respiratorie; L'accumulo di fumo può anche contaminare le lenti e attenuare il percorso ottico, influenzando la qualità del processamento.
 Indossa occhiali protettivi che corrispondano alla lunghezza d'onda della sorgente luminosa
Quando si utilizza coperture aperte o dispositivi di tipo aperto, assicurati di indossare occhiali laser che corrispondano alla lunghezza d'onda della sorgente luminosa. Diverse sorgenti luminose (luce blu/infrarosso/CO2/UV) hanno lunghezze d'onda diverse; si prega di prestare attenzione se la lunghezza d'onda protetta dagli occhiali corrisponde a quella del laser;
 Prima di tagliare, assicurati che l'attrezzatura per estinzioni sia in posizione
Prima di iniziare il taglio, posiziona l'estintore o la coperta a CO2 entro un metro dall'attrezzatura in un luogo facilmente accessibile. Materiali combustibili come legno e acrilico comportano il rischio di accensione.
 I materiali infiammabili devono essere posizionati vicino all'uscita di fumo
Materiali infiammabili come legno, carta e tessuti devono essere posizionati vicino all'uscita di scarico, così che scintille e fumo generati durante la lavorazione possano essere rimossi rapidamente, riducendo il rischio di accensione.
 Gestione quando appare un allarme fiamma
Se si attiva un allarme di fiamma durante la lavorazione di materiali infiammabili come compensato, acrilico o rete di poliestere: interrompi immediatamente la lavorazione, mantieni il funzionamento di scarico del fumo e apri il coperchio solo dopo aver verificato che non ci sia fiamma aperta. Non aprire direttamente il coperchio per favorire l'accensione.
 Prevenire ustioni ad alta temperatura dopo la lavorazione
I materiali e i tagli appena lavorati sono molto caldi; si prega di aspettare che si raffreddi o indossare i guanti per raccogliere i pezzi; non toccarli direttamente.
🔔 Suggerimenti di lavorazione
Dopo aver tagliato, rimuovi i bordi carbonizzati
I bordi tagliati delle tavole di legno possono essere leggermente carteggiati con carta vetrata fine o puliti con un panno umido; Applicare la carta da mascheratura in anticipo può ridurre i bordi bruciati alla fonte.
Queste impostazioni hanno funzionato?Nessun risultato al momento
Nessuno ha ancora condiviso un risultato. Sii il primo a far sapere agli altri maker se queste impostazioni hanno funzionato.
Materiali simili

Pino verniciato
Macchine
F1 UltraF1 LiteM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
Impostazioni testate70
 Testato da xTool

15mm
Legno di pino verniciato di nero
Macchine
F1 UltraF1 LiteM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
Impostazioni testate103
Testato da xTool
15mm
Pino verniciato di bianco
Macchine
F1 UltraF1 LiteM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
Impostazioni testate103
Testato da xTool
15mm
Colore legno pino verniciato
Macchine
F1 UltraF1 LiteF2 Ultra UVM2D1S1D1 ProD1 Pro 2.0F1M1P2M1 UltraP2S
Impostazioni testate288
Testato da xTool
10mm
Pine Wood
MacchineM1 Ultra (Luces blu 10W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

0

10mm
Pine Wood
MacchineS1 (Luce blu 20W)
ModalitàLASER_CYLINDER_CATCH
TipoIncisione

0

21mm
Pine Wood
MacchineP2S (CO2 55W)
ModalitàLavorazione su lamelle
TipoIncisione

0

10mm
Pine Wood
MacchineM2 (Luces blu 10W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

0

10mm
Pine Wood
MacchineM2 (Luces blu 10W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

0

15mm
Pine Wood
MacchineM2 (Luces blu 10W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

0

5mm
Pine Wood
MacchineF2 Ultra UV (Luce ultravioletta 5W)
ModalitàLavorazione su superficie liscia
TipoIncisione

2

18.45mm
Pine Wood
MacchineM2 (Luces blu 10W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

0

10mm
Pine Wood
MacchineM2 (Luces blu 10W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione
0

10mm
Pine Wood
MacchineF1 Ultra (Luce blu 20W)
ModalitàLavorazione su superficie liscia
TipoIncisione

3

20mm
Pine Wood
MacchineS1 (Lucciola blu 40W)
ModalitàLavorazione su piastra di base
TipoIncisione
2
39.2mm
Pine Wood
MacchineS1 (Lucciola blu 40W)
ModalitàLavorazione su piastra di base
TipoIncisione
2

10mm
Pine Wood
MacchineM2 (Luces blu 10W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione

3

10mm
Pine Wood
MacchineM1 Ultra (Luces blu 10W)
ModalitàElaborazione laser su superficie liscia
TipoIncisione
1

18mm
Pine Wood
MacchineF2 Ultra UV (Luce ultravioletta 5W)
ModalitàLavorazione su superficie liscia
TipoIncisione
4

10mm
Pine Wood
MacchineD1 Pro (Luce blu 20W)
ModalitàLavorazione su superficie liscia
TipoIncisione

3